Siirry sisältöön
  • Asiakaspalautteet
  • Tehdaskierros
  • Finnish
    • English
    • Japanese
    • French
    • German
    • Italian
    • Spanish
    • Swedish
    • Irish
    • Dutch
    • Portuguese
    • Korean
    • Greek
    • Turkish
    • Vietnamese
    • Thai
    • Indonesian
    • Malay
    • Danish
    • Finnish
    • Hindi
    • Hebrew
    • Icelandic
    • Romanian
    • Russian
DT 3D Printingin uusi logo

DT 3D-tulostuspalvelu

OEM-valmistaja – SLM (Metallin 3D-tulostus) Asiantuntijat

  • Etusivu
  • Metallin 3D-tulostuspalvelu
  • CNC-työstö
    • CNC-sorvaus
    • CNC-jyrsintä
    • CNC-jälkikäsittely
  • Materiaaliopas
        • Muoviset 3D-tulostusmateriaalit
          • Hartsia (ABS-tyylinen, PC-tyylinen)
          • Nailon (PA6, PA12, TPU)
          • Red Wax
          • PLA, TPU, PA, Hiilikuitu, PC
        • Metalliset 3D-tulostusmateriaalit
          • Alumiiniseos (6061 / AlSi10Mg / 7075)
          • Ruostumaton teräs (316L / 304L / 17-4 / 347)
          • Titaaniseos (TC4 / TA1)
          • Muotti Teräs (S136/HB/CX/1.2709)
          • Nikkeliä runsaasti sisältävä seos (GH4169 / GH3128 / INCONEL625)
          • Messinkiseos (CuCrZr / Tin Bronze)
        • Metallimateriaalit CNC-työstöön
          • Alumiini / Alloy / Titanium / Nikkeli
          • Ruostumaton teräs / Työkaluteräs / Seosteräs
          • Hiiliteräs / Messinki / Kupari / Pronssi
        • Muovimateriaalit CNC-työstöön
          • ABS / Akryyli / Delrin / Nailon / PP
          • HDPE / PE / PC / PEI / ULTEM
          • PEEK / POM / TECAFORMAH
  • Muut palvelut
        • Toimialaratkaisut
          • Mold / Home
          • Ilmailu ja avaruusteollisuus
          • Auton imusarjat
          • Auton osat
          • Moottoripyörän osat
          • Titanium Bike
          • Robotiikka
          • Taidekäsityöt / Lahjat
        • Plastic & Resin 3D Printing
          • SLA (Stereolitografia)
          • SLS (Valikoiva lasersintraus)
          • DLP (Digitaalinen valonkäsittely)
          • FDM (Fused Deposition Modeling)
          • MJF (Multi Jet Fusion)
          • BJ (Binder Jetting)
        • Jälkikäsittelypalvelut
          • CNC Finish Machining
          • Pintakäsittely
          • Anodisointi
          • Galvanointi
          • Lämpökäsittely
          • HIP (Kuuma isostaattinen puristus)
        • Blogi
          • Metallin 3D-tulostus + CNC-työstö
          • 3D Painotoiminnan liikeideat
          • SLM 3D-tulostusopas
          • Custom 3D Printed Sculptures
          • 3D Print Motorcycle Parts
          • Metal 3D Printed Impellers
          • Used 3D Printers Guide
  • Asiakaspalautteet
  • Tietoja DT:stä
    • Tehdaskierrosvideo
    • VR-tehdaskierros
  • Ota yhteyttä

BJ vs. SLM: Key Differences & Full Technical 3D Printing Comparison

Päivitetty 19/10/2026 Kirjoittanut DT 3dprint
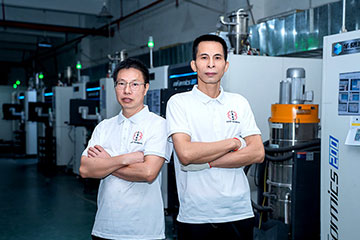
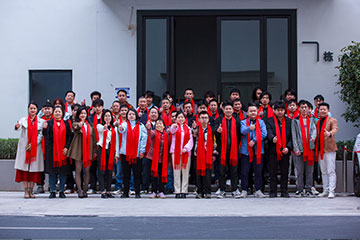
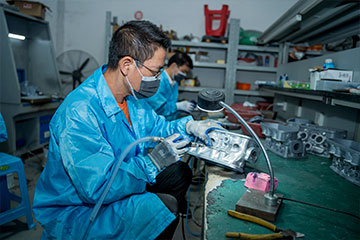
DT's Workers in Front of Our SLM Metal 3D Printers
DT’s colleagues in Front of Our SLM Metal 3D Printers
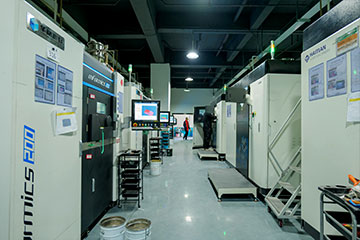
DT Factoryn teolliset SLM-metallitulosteet
Teolliset SLM-metalliset 3D-tulostimet tehtaalla
SLM-metallin 3D-tulostuslaitoksen tiimi
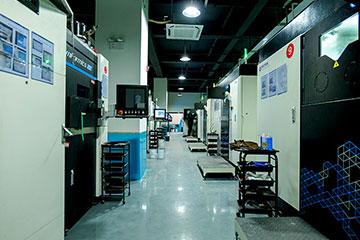
High-end industrial SLM metal 3D printers in DT's factory workshop
DT:n tehdasverstaassa sijaitsevat huippuluokan teolliset SLM-metalliset 3D-tulostimet
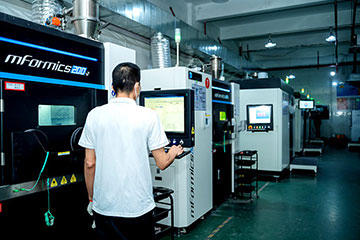
Our colleague is operating a SLM 3D printer.
Our colleague is operating a Farsoon SLM 3D printer.
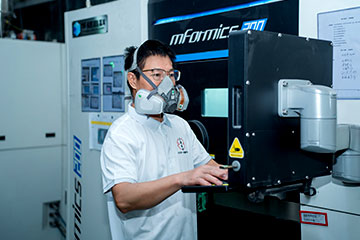
This colleague is post-processing manually
Haitian industrial SLM 3D Printers

BJ vs. SLM: Full Technical Breakdown

If you’re comparing binder jetting (BJ) ja selective laser melting (SLM) for your next 3D printing project, this side-by-side technical breakdown covers all the core specs, tradeoffs, and real-world use cases you need to know.

BJ Vs. SLM Metal 3D PrintingTechnical Comparison Guide

No marketing fluff — just straight, shop-floor-ready facts.

LuokkaBinder Jetting (BJ)Valikoiva lasersulatus (SLM)
Kuinka se toimiiA roller spreads a thin layer of powder (hiekka, metalli, ceramic, composite) across the build plate. A printhead jets liquid binder to glue particles together into a “green part.” After printing, you depowder, cure, debind, and high-temperature sinter (or infiltrate) the part to reach final strength. No melting happens during the print itself.A roller spreads metal powder, then a high-power fiber laser melts and fuses selected regions of each layer. The melt pool solidifies instantly, creating full metallurgical bonding layer by layer. Parts come out near-full density straight off the printer.
Heat source & energy inputNo dedicated heat source during printing — bonding is chemical. Sintering is a separate offline step after printing.Fiber laser is the core heat source. Local temperatures easily exceed the material’s melting point during the build.
Common materialsFoundry sand, stainless steel, supermetalliseokset, titaani, tungsten, silicon carbide ceramics, copper-diamond composites. Very wide material compatibility.Mostly metals: stainless steel, titaani, supermetalliseokset, alumiini, cobalt chrome. Ceramics are extremely difficult to process.
Part density95–99% for sintered metal/ceramic parts; can go higher with infiltration. Sand parts are designed with controlled porosity.≥99.5% near-full density. Mechanical properties are very close to wrought material.
Tarkkuus & pintakäsittely±0.1–0.2mm for sintered metal parts; ±0.2–0.5mm for sand molds. Surface roughness Ra 6–25μm.±0.05–0.1mm for small-to-medium parts. Surface roughness Ra 3–10μm — noticeably better as-printed.
Support requirementsThe powder bed acts as self-support. Almost no extra support material needed, even for deep internal channels, lattices, and large overhangs.Supports are required for overhangs, thin walls, and distortion-prone features to prevent collapse and thermal warping. Support removal adds labor and cost.
Speed & volume fit5–10x faster print speed than SLM. Large build plates let you nest many parts per run. Built for medium-to-high volume production.Point-by-point laser scanning is slow. Best suited for one-offs, custom work, ja pienimuotoinen tuotanto.
Cost profileNo expensive laser or galvo system — machine cost is 30–50% lower than comparable SLM systems. Per-part cost drops 40–70% at volume.Lasers and optics drive high upfront machine cost. Per-part cost stays high even at moderate volumes.
Thermal stress & distortion riskNo melting = no thermal stress during printing, very low green part distortion. Sinter shrinkage is the main dimensional factor to account for.Rapid heating and cooling creates significant thermal stress. High risk of warping and microcracks without proper build orientation and post-build stress relief.
Key post-processing stepsDepowdering, debinding, high-temperature sintering. Optional infiltration, CNC finishing, or HIP.Tuen poistaminen, depowdering, stress relief annealing. Optional finishing, viimeistely, or coating.
Typical use casesFoundry sand molds/cores, auto production tooling, AI chip microchannel heat sinks, refractory metal parts, aerospace ceramic components.Aerospace high-precision structural parts, ortopediset/hammasimplantit, conformal cooling channels in molds, complex precision functional parts.
Biggest strengthsFast, low-cost at volume, no thermal stress, support-free, works with hard-to-process materials, scalable to large build sizes.High density, forged-level mechanical properties, tight tolerances, erinomainen pintakäsittely, mature certification data for regulated industries.
Key limitationsGreen parts are fragile; sinter shrinkage requires careful dimensional compensation; as-sintered mechanicals fall slightly short of wrought material.Slow, expensive, limited build size, thermal distortion risk, support removal adds time and cost.

How BJ and SLM Fit Together (And Where They Overlap)

They’re not head-to-head rivals for every job — they’re two branches of the powder bed AM family that complement each other really well.

First off, they share the same core foundation. Both build parts layer by layer from a digital model using a powder bed system. They’re the two dominant technologies for production-grade metal and advanced ceramic additive manufacturing.

On the application side, they show up in a lot of the same industries — aerospace, autoteollisuus, medical — but target very different jobs. SLM owns the high-performance, low-volume precision work. BJ dominates faster, higher-volume, more geometrically complex parts where extreme performance isn’t the top priority.

A lot of post-processing equipment works for both. Heat treatment furnaces, CNC-koneet, polishing lines — most secondary operations are interchangeable between the two processes.

And finally, hybrid approaches are starting to catch on. Some shops will print a near-net shape fast with BJ, then use SLM to locally clad and densify high-wear surfaces. Or they’ll run BJ parts through HIP (kuuma isostaattinen puristus) to push density and mechanical properties up close to SLM levels.
3D-tulostus – välitön tarjous

Blogi

Asiakastuki
UKK
Ilmainen 3D-piirustuksen muokkaus
Ilmainen räätälöity 3D-piirros (Rajoitettu saatavuus)

Oikeudelliset ilmoitukset
Toimitusehdot
Palautus- ja hyvityskäytäntö
Tietosuojaseloste
Käyttöehdot
Julkaisutiedot
Vastuuvapauslauseke
Evästekäytäntö

Meistä
Tehdaskierrosvideo
Blogi
Yhteistyö
Tietoja DT:stä
Yhteystiedot

YouTube Twitter TikTok Facebook Instagram Quora LinkedIn Pinterest Reddit Medium


Copyright © 2026 DT 3D-tulostuspalvelu
Kaikki oikeudet pidätetään.


Hallitse evästeiden hyväksyntää
Parhaan kokemuksen tarjoamiseksi, Käytämme evästeiden kaltaisia tekniikoita laitetietojen tallentamiseen ja/tai käyttämiseen. Suostumalla näihin tekniikoihin annat meille luvan käsitellä tietoja, kuten selailukäyttäytymistä tai yksilöllisiä tunnisteita tällä sivustolla. Suostumuksen epääminen tai peruuttaminen, voi vaikuttaa haitallisesti tiettyihin ominaisuuksiin ja toimintoihin.
Toiminnallinen Aina aktiivinen
Tekninen tallennus tai pääsy on ehdottomasti välttämätöntä laillista tarkoitusta varten, jotta tilaajan tai käyttäjän nimenomaisesti pyytämä tietty palvelu voidaan ottaa käyttöön., tai yksinomaan viestin välittämiseksi sähköisen viestintäverkon kautta.
Asetukset
Tekninen tallennus tai pääsy on tarpeen laillista tarkoitusta varten, joka on sellaisten asetusten tallentaminen, joita tilaaja tai käyttäjä ei ole pyytänyt..
Tilastot
Tekninen tallennus tai pääsy, jota käytetään yksinomaan tilastollisiin tarkoituksiin. Tekninen tallennus tai pääsy, jota käytetään yksinomaan nimettömiin tilastollisiin tarkoituksiin. Ilman haastehakemusta, Internet-palveluntarjoajasi vapaaehtoinen noudattaminen, tai kolmannen osapuolen lisätietoja, Tätä tarkoitusta varten tallennettuja tai haettuja tietoja ei yleensä voida käyttää sinun tunnistamiseen..
Markkinointi
Tekninen tallennus tai pääsy on tarpeen käyttäjäprofiilien luomiseksi mainonnan lähettämistä varten, tai seurata käyttäjää verkkosivustolla tai useilla verkkosivustoilla vastaaviin markkinointitarkoituksiin.
  • Hallitse asetuksia
  • Hallinnoi palveluita
  • Hallinnoi {vendor_count} toimittajat
  • Lue lisää näistä tavoitteista
Näytä asetukset
  • {Otsikko}
  • {Otsikko}
  • {Otsikko}