Vai al contenuto
  • Testimonianze
  • Visita alla fabbrica
  • Italian
    • English
    • Japanese
    • French
    • German
    • Italian
    • Spanish
    • Swedish
    • Irish
    • Dutch
    • Portuguese
    • Korean
    • Greek
    • Turkish
    • Vietnamese
    • Thai
    • Indonesian
    • Malay
    • Danish
    • Finnish
    • Hindi
    • Hebrew
    • Icelandic
    • Romanian
    • Russian
DT 3D Printing Nuovo logo

Servizio di stampa 3D DT

Produttore OEM – SLM (Stampa 3D in metallo) Specialisti

  • Home
  • Servizio di stampa 3D in metallo
  • Lavorazione CNC
    • Tornitura CNC
    • Fresatura CNC
    • Post-elaborazione CNC
  • Guida ai materiali
        • Materiali plastici per la stampa 3D
          • Resina (Simile all'ABS, Stile PC)
          • Nylon (PA6, PA12, TPU)
          • Red Wax
          • PLA, TPU, PA, Fibra di carbonio, PC
        • Materiali per la stampa 3D in metallo
          • Lega di alluminio (6061 / AlSi10Mg / 7075)
          • Acciaio inossidabile (316L / 304L / 17-4 / 347)
          • Lega di titanio (TC4 / TA1)
          • Acciaio per stampi (S136/HB/CX/1.2709)
          • Lega ricca di nichel (GH4169 / GH3128 / INCONEL625)
          • Lega di ottone (CuCrZr / Notizia Bronzo)
        • Materiali metallici per CNC
          • Alluminio / Alloy / Titanium / Nichel
          • Acciaio inossidabile / Acciaio per utensili / Acciaio legato
          • Acciaio al carbonio / Ottone / Rame / Bronzo
        • Materiali plastici per CNC
          • ABS / Acrilico / Delrin / Nylon / PP
          • Polietilene ad alta densità / PE / PC / PEI / ULTEM
          • PEEK / POM / TECAFORMAH
  • Altri servizi
        • Soluzioni di settore
          • Mold / Muffa
          • Settore aerospaziale
          • Collettori per auto
          • Ricambi auto
          • Ricambi per moto
          • Bicicletta in titanio
          • Robotica
          • Artigianato artistico / Regali
        • Plastic & Resin 3D Printing
          • SLA (Stereolitografia)
          • SLS (Sinterizzazione laser selettiva)
          • DLP (Elaborazione digitale della luce)
          • FDM (Modellazione a deposizione fusa)
          • MJF (Multi Jet Fusion)
          • BJ (Binder Jetting)
        • Servizi di post-elaborazione
          • Lavorazioni di finitura CNC
          • Finitura superficiale
          • Anodizzazione
          • Galvanotecnica
          • Trattamento termico
          • HIP (Pressatura isostatica a caldo)
        • Blog
          • Stampa 3D in metallo + Lavorazione CNC
          • 3D Idee imprenditoriali nel settore della stampa
          • Guida alla stampa 3D SLM
          • Sculture personalizzate stampate in 3D
          • 3D Stampa ricambi per moto
          • Giranti in metallo stampate in 3D
          • Guida alle stampanti 3D usate
  • Testimonianze
  • Informazioni su DT
    • Video del tour della fabbrica
    • Tour virtuale dello stabilimento
  • Contattaci

BJ vs. SLM: Key Differences & Full Technical 3D Printing Comparison

Aggiornato il 19/10/2026 Di DT 3dprint
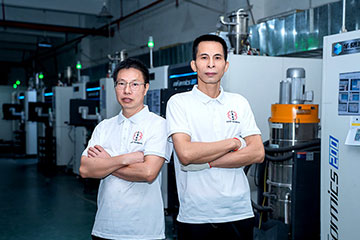
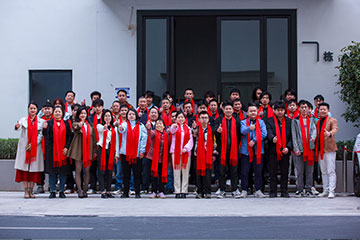
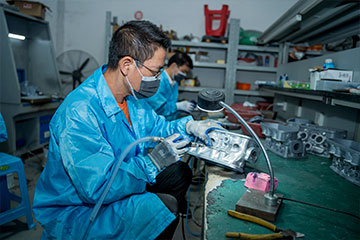
DT's Workers in Front of Our SLM Metal 3D Printers
DT’s colleagues in Front of Our SLM Metal 3D Printers
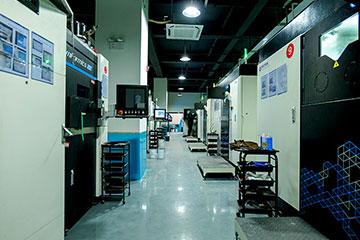
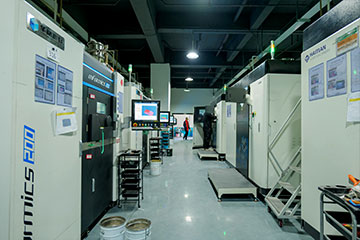
Le stampanti 3D industriali SLM per metalli nella DT Factory
Le stampanti 3D industriali SLM per metalli in fabbrica
Il team dello stabilimento di stampa 3D in metallo SLM
High-end industrial SLM metal 3D printers in DT's factory workshop
Stampanti 3D industriali SLM di fascia alta per metalli nell’officina dello stabilimento di DT
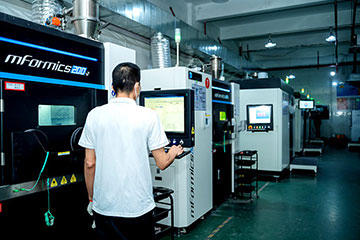
Our colleague is operating a SLM 3D printer.
Our colleague is operating a Farsoon SLM 3D printer.
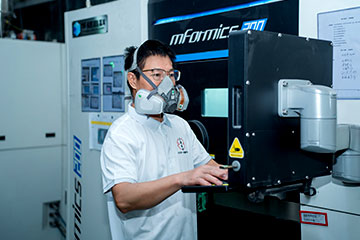
This colleague is post-processing manually
Haitian industrial SLM 3D Printers

BJ vs. SLM: Full Technical Breakdown

If you’re comparing binder jetting (BJ) e fusione laser selettiva (SLM) for your next 3D printing project, this side-by-side technical breakdown covers all the core specs, tradeoffs, and real-world use cases you need to know.

BJ Vs. SLM Metal 3D PrintingTechnical Comparison Guide

No marketing fluff — just straight, shop-floor-ready facts.

CategoriaBinder Jetting (BJ)Fusione selettiva a laser (SLM)
How it worksA roller spreads a thin layer of powder (sand, metallo, ceramic, composite) across the build plate. A printhead jets liquid binder to glue particles together into a “green part.” After printing, you depowder, cure, debind, and high-temperature sinter (or infiltrate) the part to reach final strength. No melting happens during the print itself.A roller spreads metal powder, then a high-power fiber laser melts and fuses selected regions of each layer. The melt pool solidifies instantly, creating full metallurgical bonding layer by layer. Parts come out near-full density straight off the printer.
Heat source & energy inputNo dedicated heat source during printing — bonding is chemical. Sintering is a separate offline step after printing.Fiber laser is the core heat source. Local temperatures easily exceed the material’s melting point during the build.
Common materialsFoundry sand, acciaio inossidabile, superalloys, titanio, tungsten, silicon carbide ceramics, copper-diamond composites. Very wide material compatibility.Mostly metals: acciaio inossidabile, titanio, superalloys, alluminio, cobalt chrome. Ceramics are extremely difficult to process.
Part density95–99% for sintered metal/ceramic parts; can go higher with infiltration. Sand parts are designed with controlled porosity.≥99.5% near-full density. Mechanical properties are very close to wrought material.
Accuratezza & surface finish±0.1–0.2mm for sintered metal parts; ±0.2–0.5mm for sand molds. Surface roughness Ra 6–25μm.±0.05–0.1mm for small-to-medium parts. Surface roughness Ra 3–10μm — noticeably better as-printed.
Support requirementsThe powder bed acts as self-support. Almost no extra support material needed, even for deep internal channels, lattices, and large overhangs.Supports are required for overhangs, thin walls, and distortion-prone features to prevent collapse and thermal warping. Support removal adds labor and cost.
Speed & volume fit5–10x faster print speed than SLM. Large build plates let you nest many parts per run. Built for medium-to-high volume production.Point-by-point laser scanning is slow. Best suited for one-offs, custom work, and low-volume production.
Cost profileNo expensive laser or galvo system — machine cost is 30–50% lower than comparable SLM systems. Per-part cost drops 40–70% at volume.Lasers and optics drive high upfront machine cost. Per-part cost stays high even at moderate volumes.
Thermal stress & distortion riskNo melting = no thermal stress during printing, very low green part distortion. Sinter shrinkage is the main dimensional factor to account for.Rapid heating and cooling creates significant thermal stress. High risk of warping and microcracks without proper build orientation and post-build stress relief.
Key post-processing stepsDepowdering, debinding, high-temperature sintering. Optional infiltration, CNC finishing, or HIP.Rimuovi il supporto, depowdering, stress relief annealing. Optional finishing, rifinitura, or coating.
Typical use casesFoundry sand molds/cores, auto production tooling, AI chip microchannel heat sinks, refractory metal parts, aerospace ceramic components.Aerospace high-precision structural parts, impianti ortopedici/dentali, conformal cooling channels in molds, complex precision functional parts.
Biggest strengthsFast, low-cost at volume, no thermal stress, support-free, works with hard-to-process materials, scalable to large build sizes.High density, forged-level mechanical properties, tight tolerances, finitura superficiale eccellente, mature certification data for regulated industries.
Key limitationsGreen parts are fragile; sinter shrinkage requires careful dimensional compensation; as-sintered mechanicals fall slightly short of wrought material.Slow, expensive, limited build size, thermal distortion risk, support removal adds time and cost.

How BJ and SLM Fit Together (And Where They Overlap)

They’re not head-to-head rivals for every job — they’re two branches of the powder bed AM family that complement each other really well.

First off, they share the same core foundation. Both build parts layer by layer from a digital model using a powder bed system. They’re the two dominant technologies for production-grade metal and advanced ceramic additive manufacturing.

On the application side, they show up in a lot of the same industries — aerospace, settore automobilistico, medical — but target very different jobs. SLM owns the high-performance, low-volume precision work. BJ dominates faster, higher-volume, more geometrically complex parts where extreme performance isn’t the top priority.

A lot of post-processing equipment works for both. Heat treatment furnaces, Macchine CNC, polishing lines — most secondary operations are interchangeable between the two processes.

And finally, hybrid approaches are starting to catch on. Some shops will print a near-net shape fast with BJ, then use SLM to locally clad and densify high-wear surfaces. Or they’ll run BJ parts through HIP (hot isostatic pressing) to push density and mechanical properties up close to SLM levels.
3Preventivo immediato per la stampa 3D

Blog

Assistenza clienti
Domande frequenti
Modifica gratuita del disegno 3D
Disegno 3D personalizzato gratuito (Disponibilità limitata)

Note legali
Politica di spedizione
Politica di restituzione e rimborso
Informativa sulla privacy
Condizioni di servizio
Note legali
Dichiarazione di non responsabilità
Informativa sui cookie

Chi siamo
Video del tour della fabbrica
Blog
Collaborazione
Informazioni su DT
Contatti

YouTube Twitter TikTok Facebook Instagram Quando LinkedIn Pinterest Reddit Medium


Copyright © 2026 Servizio di stampa 3D DT
Tutti i diritti riservati.


Gestisci il consenso ai cookie
Per offrire la migliore esperienza possibile, Utilizziamo tecnologie come i cookie per memorizzare e/o accedere alle informazioni del dispositivo. Acconsentendo all'uso di queste tecnologie ci permetti di trattare dati quali il comportamento di navigazione o gli ID univoci su questo sito. Mancato consenso o revoca del consenso, potrebbe influire negativamente su alcune caratteristiche e funzioni.
Funzionale Sempre attivo
La memorizzazione o l'accesso tecnico è strettamente necessario per lo scopo legittimo di consentire l'utilizzo di un servizio specifico esplicitamente richiesto dall'abbonato o dall'utente, o al solo scopo di effettuare la trasmissione di una comunicazione su una rete di comunicazioni elettroniche.
Preferenze
La memorizzazione o l'accesso tecnico è necessario per lo scopo legittimo di memorizzare le preferenze che non sono richieste dall'abbonato o dall'utente.
Statistiche
La memorizzazione o l'accesso tecnico utilizzato esclusivamente a fini statistici. La memorizzazione o l'accesso tecnico utilizzato esclusivamente per scopi statistici anonimi. Senza un mandato di comparizione, adempimenti volontari da parte del tuo provider di servizi Internet, o record aggiuntivi provenienti da terze parti, le informazioni memorizzate o recuperate esclusivamente a questo scopo non possono solitamente essere utilizzate per identificarti.
Marketing
L'archiviazione o l'accesso tecnico è necessario per creare profili utente e inviare pubblicità, o per tracciare l'utente su un sito web o su diversi siti web per scopi di marketing simili.
  • Gestisci le opzioni
  • Gestisci i servizi
  • Gestisci {vendor_count} fornitori
  • Scopri di più su questi scopi
Visualizza le preferenze
  • {Titolo}
  • {Titolo}
  • {Titolo}