İçeriğe atla
  • Müşteri Yorumları
  • Fabrika Turu
  • Turkish
    • English
    • Japanese
    • French
    • German
    • Italian
    • Spanish
    • Swedish
    • Irish
    • Dutch
    • Portuguese
    • Korean
    • Greek
    • Turkish
    • Vietnamese
    • Thai
    • Indonesian
    • Malay
    • Danish
    • Finnish
    • Hindi
    • Hebrew
    • Icelandic
    • Romanian
    • Russian
DT 3D Baskı Yeni Logosu

DT 3D baskı hizmeti

OEM üreticisi – SLM (Metal 3D Baskı) Uzmanlar

  • Ana Sayfa
  • Metal 3D Baskı Hizmeti
  • CNC İşleme
    • CNC Torna
    • CNC Frezeleme
    • CNC Son İşleme
  • Materyal Kılavuzu
        • Plastik 3D Baskı Malzemeleri
          • Reçine (ABS-Gibi, PC benzeri)
          • Naylon (PA6, PA12, TPU)
          • Red Wax
          • PLA, TPU, PA, Karbon Fiber, PC
        • Metal 3D Baskı Malzemeleri
          • Alüminyum Alaşımı (6061 / AlSi10Mg / 7075)
          • Paslanmaz Çelik (316Lira / 304Lira / 17-4 / 347)
          • Titanyum Alaşımı (TC4 / TA1)
          • Kalıp Çeliği (S136/HB/CX/1.2709)
          • Nikel Zengin Alaşım (GH4169 / GH3128 / INCONEL625)
          • Pirinç Alaşımı (CuCrZr / Bronz Haber)
        • CNC için Metal Malzemeler
          • Alüminyum / Alloy / Titanyum / Nikel
          • Paslanmaz Çelik / Takım Çeliği / Alaşımlı Çelik
          • Karbon Çeliği / Pirinç / Bakır / Bronz
        • CNC için Plastik Malzemeler
          • ABS / Akrilik / Delrin / Naylon / PP
          • HDPE / PE / PC / PEI / ULTEM
          • PEEK / POM / TECAFORMAH
  • Diğer Hizmetler
        • Sektör Çözümleri
          • Mold / Kalıp
          • Havacılık ve Uzay
          • Otomobil Manifoldları
          • Otomobil Parçaları
          • Motosiklet Parçaları
          • Titanyum Bisiklet
          • Robotik
          • Sanat ve El Sanatları / Hediyeler
        • Plastic & Resin 3D Printing
          • SLA (Stereolitografi)
          • SLS (Seçici Lazer Sinterleme)
          • DLP (Dijital Işık İşleme)
          • FDM (Fused Deposition Modeling)
          • MJF (Multi Jet Fusion)
          • BJ (Binder Jetting)
        • Son İşleme Hizmetleri
          • CNC Son İşleme
          • Yüzey İşleme
          • Eloksal
          • Elektrokaplama
          • Isıl işlem
          • HIP (Sıcak İzostatik Presleme)
        • Blog
          • Metal 3D Baskı + CNC İşleme
          • 3D Baskı Sektörüne Yönelik İş Fikirleri
          • SLM 3D Baskı Kılavuzu
          • Özel 3D Baskılı Heykeller
          • 3D Baskı Motosiklet Parçaları
          • Metal 3D Baskılı Pervaneler
          • Kullanılmış 3D Yazıcılar Kılavuzu
  • Müşteri Yorumları
  • DT hakkında
    • Fabrika Turu Videosu
    • VR Fabrika Turu
  • Bize ulaşın

BJ vs. SLM: Key Differences & Full Technical 3D Printing Comparison

Güncelleme tarihi 19/10/2026 Yazan DT 3dprint
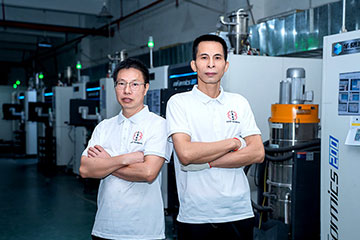
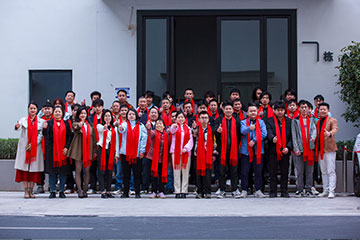
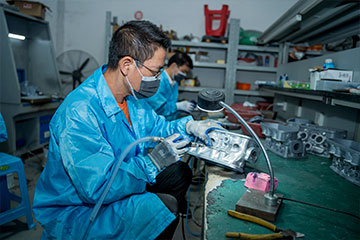
DT's Workers in Front of Our SLM Metal 3D Printers
DT’s colleagues in Front of Our SLM Metal 3D Printers
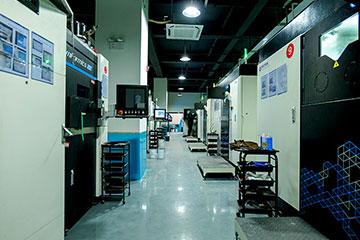
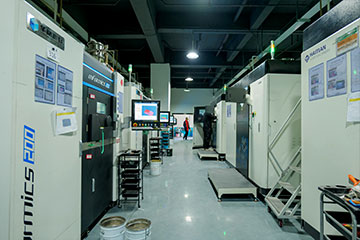
DT Factory'deki Endüstriyel SLM Metal 3D Yazıcılar
The Industrial SLM Metal 3D Printers in the Factory
SLM metal 3D printing factory team
High-end industrial SLM metal 3D printers in DT's factory workshop
High-end industrial SLM metal 3D printers in DT’s factory workshop
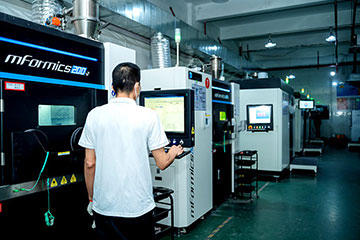
Our colleague is operating a SLM 3D printer.
Our colleague is operating a Farsoon SLM 3D printer.
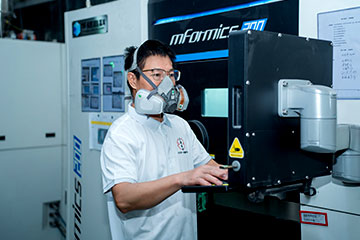
This colleague is post-processing manually
Haitian industrial SLM 3D Printers

BJ vs. SLM: Full Technical Breakdown

If you’re comparing binder jetting (BJ) ve selective laser melting (SLM) for your next 3D printing project, this side-by-side technical breakdown covers all the core specs, tradeoffs, and real-world use cases you need to know.

BJ Vs. SLM Metal 3D PrintingTechnical Comparison Guide

No marketing fluff — just straight, shop-floor-ready facts.

KategoriBinder Jetting (BJ)Seçici Lazer Ergitme (SLM)
How it worksA roller spreads a thin layer of powder (sand, metal, ceramic, composite) across the build plate. A printhead jets liquid binder to glue particles together into a “green part.” After printing, you depowder, cure, debind, and high-temperature sinter (or infiltrate) the part to reach final strength. No melting happens during the print itself.A roller spreads metal powder, then a high-power fiber laser melts and fuses selected regions of each layer. The melt pool solidifies instantly, creating full metallurgical bonding layer by layer. Parts come out near-full density straight off the printer.
Heat source & energy inputNo dedicated heat source during printing — bonding is chemical. Sintering is a separate offline step after printing.Fiber laser is the core heat source. Local temperatures easily exceed the material’s melting point during the build.
Common materialsFoundry sand, paslanmaz çelik, süper alaşımlar, titanyum, tungsten, silicon carbide ceramics, copper-diamond composites. Very wide material compatibility.Mostly metals: paslanmaz çelik, titanyum, süper alaşımlar, alüminyum, cobalt chrome. Ceramics are extremely difficult to process.
Part density95–99% for sintered metal/ceramic parts; can go higher with infiltration. Sand parts are designed with controlled porosity.≥99.5% near-full density. Mechanical properties are very close to wrought material.
Doğruluk & yüzey kaplaması±0.1–0.2mm for sintered metal parts; ±0.2–0.5mm for sand molds. Surface roughness Ra 6–25μm.±0.05–0.1mm for small-to-medium parts. Surface roughness Ra 3–10μm — noticeably better as-printed.
Support requirementsThe powder bed acts as self-support. Almost no extra support material needed, even for deep internal channels, lattices, and large overhangs.Supports are required for overhangs, thin walls, and distortion-prone features to prevent collapse and thermal warping. Support removal adds labor and cost.
Speed & volume fit5–10x faster print speed than SLM. Large build plates let you nest many parts per run. Built for medium-to-high volume production.Point-by-point laser scanning is slow. Best suited for one-offs, custom work, ve düşük hacimli üretim.
Cost profileNo expensive laser or galvo system — machine cost is 30–50% lower than comparable SLM systems. Per-part cost drops 40–70% at volume.Lasers and optics drive high upfront machine cost. Per-part cost stays high even at moderate volumes.
Thermal stress & distortion riskNo melting = no thermal stress during printing, very low green part distortion. Sinter shrinkage is the main dimensional factor to account for.Rapid heating and cooling creates significant thermal stress. High risk of warping and microcracks without proper build orientation and post-build stress relief.
Key post-processing stepsDepowdering, debinding, high-temperature sintering. Optional infiltration, CNC finishing, or HIP.Desteğin kaldırılması, depowdering, stress relief annealing. Optional finishing, düzeltme, or coating.
Typical use casesFoundry sand molds/cores, auto production tooling, AI chip microchannel heat sinks, refractory metal parts, aerospace ceramic components.Aerospace high-precision structural parts, orthopedic/dental implants, conformal cooling channels in molds, complex precision functional parts.
Biggest strengthsFast, low-cost at volume, no thermal stress, support-free, works with hard-to-process materials, scalable to large build sizes.Yüksek yoğunluk, forged-level mechanical properties, tight tolerances, mükemmel yüzey kalitesi, mature certification data for regulated industries.
Key limitationsGreen parts are fragile; sinter shrinkage requires careful dimensional compensation; as-sintered mechanicals fall slightly short of wrought material.Slow, expensive, limited build size, thermal distortion risk, support removal adds time and cost.

How BJ and SLM Fit Together (And Where They Overlap)

They’re not head-to-head rivals for every job — they’re two branches of the powder bed AM family that complement each other really well.

First off, they share the same core foundation. Both build parts layer by layer from a digital model using a powder bed system. They’re the two dominant technologies for production-grade metal and advanced ceramic additive manufacturing.

On the application side, they show up in a lot of the same industries — aerospace, otomotiv, medical — but target very different jobs. SLM owns the high-performance, low-volume precision work. BJ dominates faster, higher-volume, more geometrically complex parts where extreme performance isn’t the top priority.

A lot of post-processing equipment works for both. Heat treatment furnaces, CNC makineleri, polishing lines — most secondary operations are interchangeable between the two processes.

And finally, hybrid approaches are starting to catch on. Some shops will print a near-net shape fast with BJ, then use SLM to locally clad and densify high-wear surfaces. Or they’ll run BJ parts through HIP (hot isostatic pressing) to push density and mechanical properties up close to SLM levels.
3D baskı anında fiyat teklifi

Blog

Müşteri Desteği
SSS
Ücretsiz 3D Çizim Değişikliği
Ücretsiz Özel 3D Çizim (Sınırlı Stok)

Yasal Beyanlar
Nakliye Politikası
İade ve Para İadesi Politikası
Gizlilik Beyanı
Hizmet Şartları
Yayın Bilgileri
Yasal Uyarı
Çerez Politikası

Hakkımızda
Fabrika Turu Videosu
Blog
İşbirliği
DT hakkında
İletişim

YouTube Twitter TikTok Facebook Instagram Quora LinkedIn Pinterest Reddit Medium


Telif hakkı © 2026 DT 3D baskı hizmeti
Tüm Hakları Saklıdır.


Çerez Onayını Yönet
En iyi deneyimi sunmak için, Cihaz bilgilerini depolamak ve/veya bunlara erişmek için çerezler gibi teknolojiler kullanıyoruz. Bu teknolojilere izin vermeniz, bu sitedeki tarama davranışları veya benzersiz kimlikler gibi verileri işlememize olanak sağlayacaktır.. Onay vermeme veya onayı geri çekme, bazı özellik ve işlevleri olumsuz etkileyebilir.
İşlevsel Her zaman aktif
Teknik depolama veya erişim, abone veya kullanıcı tarafından açıkça talep edilen belirli bir hizmetin kullanımını sağlamak gibi meşru bir amaç için kesinlikle gereklidir., veya yalnızca bir elektronik iletişim ağı üzerinden iletişimin iletilmesini gerçekleştirmek amacıyla.
Tercihler
Teknik depolama veya erişim, abone veya kullanıcı tarafından talep edilmeyen tercihlerin depolanması gibi meşru bir amaç için gereklidir..
İstatistikler
Yalnızca istatistiksel amaçlarla kullanılan teknik depolama veya erişim. Yalnızca anonim istatistiksel amaçlarla kullanılan teknik depolama veya erişim. Mahkeme celbi olmadan, İnternet Servis Sağlayıcınızın gönüllü uyumu, veya üçüncü taraflardan gelen ek kayıtlar, Yalnızca bu amaçla saklanan veya alınan bilgiler genellikle kimliğinizi tespit etmek için kullanılamaz.
Pazarlama
Reklam göndermek için kullanıcı profilleri oluşturmak üzere teknik depolama veya erişim gereklidir, veya benzer pazarlama amaçları için bir web sitesinde veya birkaç web sitesinde kullanıcıyı izlemek.
  • Seçenekleri yönet
  • Hizmetleri yönet
  • Yönet {satıcı_sayısı} satıcılar
  • Bu amaçlar hakkında daha fazla bilgi edinin
Tercihleri görüntüle
  • {Başlık}
  • {Başlık}
  • {Başlık}