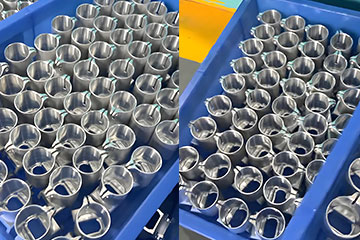
SLM Metal 3D-utskriftsteknik – Specifikationer
SLM (Selektiv lasersmältning) Materialegenskaper och användningsområden
| Teknik för 3D-utskrift i metall | Materialtyp | Förkortningar | Materialstatus | Vanlig efterbearbetning | Toleransintervall | Fördelar med bearbetningen | Nackdelar med bearbetningen | Användningsområden | Maximal filstorlek |
|---|---|---|---|---|---|---|---|---|---|
| SLM | Aluminiumlegering | 6061/Alsi10mg/7075 | Metallpulver | Sandblästring, Anodiserad matt svart, Finjustering, Galvanisering, Passivform, Sprutmålning/pulverlackering | ±0.1%—±0.3% Higher precision available with CNC post finish machining. | Lättviktigt material, snabb värmeavledning, god elektrisk och termisk ledningsförmåga | Det är besvärligt att ta bort stödet efter utskrift, grov yta, sekundär bearbetning krävs för höga precisionskrav | Prototyper, fordon, medicinsk, digital elektronik, leksaker, mekanisk utrustning, flyg- och rymdindustrin, etc. | 400*400*400 450*450*500 450*450*1300 680*880*1300 mm |
| Rostfritt stål | 316L/304L/17-4/347 | Metallpulver | Sandblästring, Finjustering, Galvanisering, Passivform, Sprutmålning/pulverlackering | Rostfritt, utmärkt korrosionsbeständighet, perfekt för spegelblanka effekter | |||||
| Titanlegering | TC4/TA1 | Metallpulver | Sandblästring, Finjustering, Sprutmålning/pulverlackering | Hög hållfasthet med låg densitet, goda mekaniska egenskaper, hållfasthet och korrosionsbeständighet | 420*225*260mm 450*450*500mm | ||||
| Pure Copper | Med | Metallpulver | Sandblästring, Finjustering, Elektropolering, Passivform, Värmebehandling, Galvanisering, Spray Painting, Powder Coating | Excellent thermal and electrical conductivity, superior heat dissipation performance | High laser reflectivity, high forming difficulty, prone to porosity, relatively high cost, grov yta | Liquid cooling radiators, power devices, heat sinks, conductive electrodes, optical module heat dissipation parts | 400*400*400mm 450*450*500mm 450*450*1300mm | ||
| Kopparlegering | CuCrZr | Metallpulver | Sandblästring, Finjustering, Aging Heat Treatment, Elektropolering, Galvanisering, Spray Painting, Powder Coating | Combines high thermal & electrical conductivity with good strength and softening resistance; stable performance after aging treatment | Narrow process window, strict heat treatment requirements, high demand for residual stress control | IGBT water cooling plates, high-end heat dissipation structures, vacuum electrodes, new energy thermal management | 400*400*400mm 450*450*500mm 450*450*1300mm | ||
| Stålet | CX(S136) | Metallpulver | Sandblästring, Värmebehandling | Hög seghet och god värmebeständighet | Grov yta, kräver efterbearbetning | Plast, tryckgjutning, skomöjligheter och andra formindustrier | 400*400*400mm | ||
| 1.2709 (MS1/H13/18Ni300) | Metallpulver | Hög seghet och god värmebeständighet | |||||||
| Nickel – baserade superlegeringar | GH4169/3625/3128 | Metallpulver | Varm isostatisk pressning (HIP) , lösningsbehandling och åldring, bearbetning | Överlägsen högtemperaturhållfasthet (>800°C) Utmärkt beständighet mot oxidation och korrosion Anpassningsbar γ′-utfällningshärdning Stor designfrihet för komplexa geometrier | Hög känslighet för sprickor, Strikt kontroll av parametrar krävs, Kostsam efterbearbetning, Hög pulverkostnad/reaktivitet | Flyg- och rymdindustri, energi, högtemperaturbeständiga, korrosionsbeständiga industriella system | 400*400*400mm 450*450*500mm 450*450*1300mm |
| Teknik för 3D-utskrift i metall | SLM |
| Materialtyp | Aluminiumlegering |
| Förkortningar | 6061/Alsi10mg/7075 |
| Materialstatus | Metallpulver |
| Vanlig efterbearbetning | Sandblästring, Anodiserad matt svart, Finjustering, Galvanisering, Passivform, Sprutmålning/pulverlackering |
| Toleransintervall | ±0.1%—±0.3% Higher precision available with CNC post finish machining. |
| Fördelar med bearbetningen | Lättviktigt material, snabb värmeavledning, god elektrisk och termisk ledningsförmåga |
| Nackdelar med bearbetningen | Det är besvärligt att ta bort stödet efter utskrift, grov yta, sekundär bearbetning krävs för höga precisionskrav |
| Användningsområden | Prototyper, fordon, medicinsk, digital elektronik, leksaker, mekanisk utrustning, flyg- och rymdindustrin, etc. |
| Maximal filstorlek | 400*400*400mm 450*450*500mm 450*450*1300mm 680*880*1300mm |
| Teknik för 3D-utskrift i metall | SLM |
| Materialtyp | Rostfritt stål |
| Förkortningar | 316L/304L/17-4/347 |
| Materialstatus | Metallpulver |
| Vanlig efterbearbetning | Sandblästring, Finjustering, Galvanisering, Passivform, Sprutmålning/pulverlackering |
| Toleransintervall | ±0.1%—±0.3% Higher precision available with CNC post finish machining. |
| Fördelar med bearbetningen | Rostfritt, utmärkt korrosionsbeständighet, perfekt för spegelblanka effekter |
| Nackdelar med bearbetningen | Det är besvärligt att ta bort stödet efter utskrift, grov yta, sekundär bearbetning krävs för höga precisionskrav |
| Användningsområden | Prototyper, fordon, medicinsk, digital elektronik, leksaker, mekanisk utrustning, flyg- och rymdindustrin, etc. |
| Maximal filstorlek | 400*400*400mm 450*450*500mm 450*450*1300mm 680*880*1300mm |
| Teknik för 3D-utskrift i metall | SLM |
| Materialtyp | Titanlegering |
| Förkortningar | TC4/TA1 |
| Materialstatus | Metallpulver |
| Vanlig efterbearbetning | Sandblästring, Finjustering, Sprutmålning/pulverlackering |
| Toleransintervall | ±0.1%—±0.3% Higher precision available with CNC post finish machining. |
| Fördelar med bearbetningen | Hög hållfasthet med låg densitet, goda mekaniska egenskaper, hållfasthet och korrosionsbeständighet |
| Nackdelar med bearbetningen | Det är besvärligt att ta bort stödet efter utskrift, grov yta, sekundär bearbetning krävs för höga precisionskrav |
| Användningsområden | Prototyper, fordon, medicinsk, digital elektronik, leksaker, mekanisk utrustning, flyg- och rymdindustrin, etc. |
| Maximal filstorlek | 420*225*260mm 450*450*500mm |
| Teknik för 3D-utskrift i metall | SLM |
| Materialtyp | Pure Copper |
| Förkortningar | Med |
| Materialstatus | Metallpulver |
| Vanlig efterbearbetning | Sandblästring, Finjustering, Elektropolering, Passivform, Värmebehandling, Galvanisering, Spray Painting, Powder Coating |
| Toleransintervall | ±0.1%—±0.3% Higher precision available with CNC post finish machining. |
| Fördelar med bearbetningen | Excellent thermal and electrical conductivity, superior heat dissipation performance |
| Nackdelar med bearbetningen | High laser reflectivity, high forming difficulty, prone to porosity, relatively high cost, grov yta |
| Användningsområden | Liquid cooling radiators, power devices, heat sinks, conductive electrodes, optical module heat dissipation parts |
| Maximal filstorlek | 400*400*400mm 450*450*500mm 450*450*1300mm |
| Teknik för 3D-utskrift i metall | SLM |
| Materialtyp | Kopparlegering |
| Förkortningar | CuCrZr |
| Materialstatus | Metallpulver |
| Vanlig efterbearbetning | Sandblästring, Finjustering, Aging Heat Treatment, Elektropolering, Galvanisering, Spray Painting, Powder Coating |
| Toleransintervall | ±0.1%—±0.3% Higher precision available with CNC post finish machining. |
| Fördelar med bearbetningen | Combines high thermal & electrical conductivity with good strength and softening resistance; stable performance after aging treatment |
| Nackdelar med bearbetningen | Narrow process window, strict heat treatment requirements, high demand for residual stress control |
| Användningsområden | IGBT water cooling plates, high-end heat dissipation structures, vacuum electrodes, new energy thermal management |
| Maximal filstorlek | 400*400*400mm 450*450*500mm 450*450*1300mm |
| Teknik för 3D-utskrift i metall | SLM |
| Materialtyp | Stålet |
| Förkortningar | CX(S136) |
| Materialstatus | Metallpulver |
| Vanlig efterbearbetning | Sandblästring, Värmebehandling |
| Toleransintervall | ±0.1%—±0.3% Higher precision available with CNC post finish machining. |
| Fördelar med bearbetningen | Hög seghet och god värmebeständighet |
| Nackdelar med bearbetningen | Grov yta, kräver efterbearbetning |
| Användningsområden | Plast, tryckgjutning, skomöjligheter och andra formindustrier |
| Maximal filstorlek | 400*400*400mm |
| Teknik för 3D-utskrift i metall | SLM |
| Materialtyp | Stålet |
| Förkortningar | 1.2709 (MS1/H13/18Ni300) |
| Materialstatus | Metallpulver |
| Vanlig efterbearbetning | Sandblästring, Värmebehandling |
| Toleransintervall | ±0.1%—±0.3% Higher precision available with CNC post finish machining. |
| Fördelar med bearbetningen | Hög seghet och god värmebeständighet |
| Nackdelar med bearbetningen | Grov yta, kräver efterbearbetning |
| Användningsområden | Plast, tryckgjutning, skomöjligheter och andra formindustrier |
| Maximal filstorlek | 400*400*400mm |
| Teknik för 3D-utskrift i metall | SLM |
| Materialtyp | Nickel – baserade superlegeringar |
| Förkortningar | GH4169/3625/3128 |
| Materialstatus | Metallpulver |
| Vanlig efterbearbetning | Varm isostatisk pressning (HIP) , lösningsbehandling och åldring, bearbetning |
| Toleransintervall | ±0.1%—±0.3% Higher precision available with CNC post finish machining. |
| Fördelar med bearbetningen | Överlägsen högtemperaturhållfasthet (>800°C) Utmärkt beständighet mot oxidation och korrosion Anpassningsbar γ′-utfällningshärdning Stor designfrihet för komplexa geometrier |
| Nackdelar med bearbetningen | Hög känslighet för sprickor, Strikt kontroll av parametrar krävs, Kostsam efterbearbetning, Hög pulverkostnad/reaktivitet |
| Användningsområden | Flyg- och rymdindustri, energi, högtemperaturbeständiga, korrosionsbeständiga industriella system |
| Maximal filstorlek | 400*400*400mm 450*450*500mm 450*450*1300mm |
Friendly Reminder from DT
I. The Metal 3D Printing Materials commonly used for SLM in DT
- Aluminiumlegering (6061/Alsi10mg/7075)
- Rostfritt stål (347, 316L, 304L, 17-4 and more)
- Stålet: CX / S136, 1.2709 (MS1/H13/18Ni300)
- Titanlegering (TC4 / TA1)
- Pure Copper & Kopparlegering (Med / CuCrZr)
- Nickel – baserade superlegeringar (GH4169/3625/3128)
II. Printing Precautions from DT
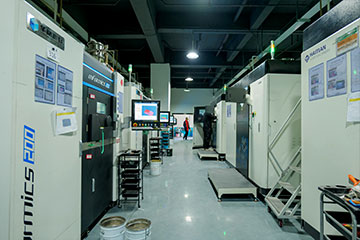
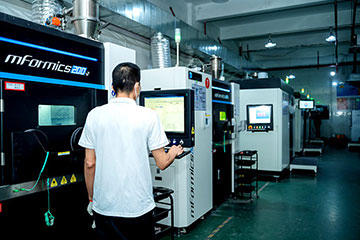
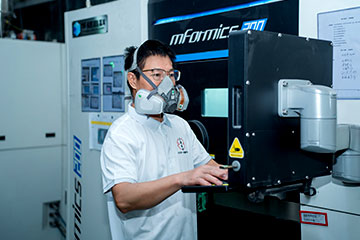
- DT Industrial 3D Printers: The power is 500W (dual-laser).
- Printing Layer Thickness: 0.03mm, 0.06mm, 0.09mm.
- Natural Surface Features: Pitting (surface roughness: approx. Ra 16).
- Placement Direction: Generally, flat placement or 45° inclined placement delivers the best print quality.
- Printing Tolerance: For products with a size of 50mm or less, the printing tolerance is approximately ±0.2mm. For larger products, the printing tolerance will be determined based on the drawings.
- Observera: Wall thickness, groove width, groove depth, structural clearance, and font size that are less than 0.5mm cannot be guaranteed to be printable.
- Observera: The hole diameter should not be less than 0.8mm. Generally, the hole diameter will shrink by approximately 0.2mm after printing.
- Observera: For threads (including internal and external threads), tapping is recommended rather than direct printing.
- Post-processing of Metal 3D Printing Materials: Similar to traditional materials, these materials can undergo further processing.
- For Assembled Parts: Please be reminded to provide the assembly drawings. The parts will be assembled before delivery. If no such reminder is provided, we will not be responsible for assembly.
- Observera: For products with assembly clearance positions, a unilateral allowance of 0.15mm must be reserved.
- Observera: For parts with high-precision local assembly requirements (such as bearing holes, diameters, or flat assembly positions), machining allowances must be reserved in advance, and the parts should then be matched through secondary finishing.
- Observera: After high-temperature sintering in metal 3D printing, some slender parts, thin-walled parts, and shell-like structures may deform. The advantage of metal 3D printing lies in manufacturing parts with complex structures, while its accuracy and surface finish are inferior to those of CNC machining.
- Observera: For products requiring secondary processing, we must confirm with the customer whether the 3D drawing has included allowances. If allowances have not been included, we must communicate with the engineering department or make a note on the production order: Appropriate allowances for secondary processing must be reserved before printing.