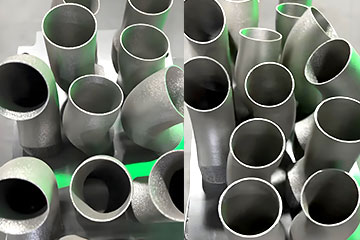
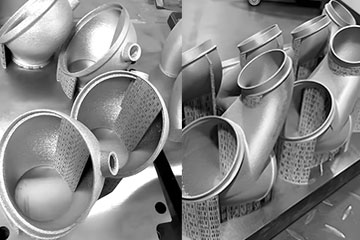
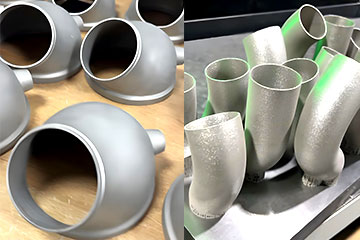
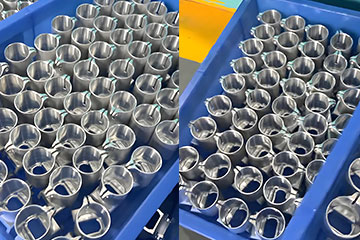
Технические характеристики технологии 3D-печати SLM Metal
SLM (Селективное лазерное плавление) Свойства материалов и области применения
| Технология 3D-печати металлом | Тип материала | Сокращения | Статус материала | Общая постобработка | Диапазон допустимых отклонений | Преимущества обработки | Недостатки обработки | Области применения | Максимальный размер сборки |
|---|---|---|---|---|---|---|---|---|---|
| SLM | Алюминиевый сплав | 6061/Alsi10mg/7075 | Металлический порошок | Пескоструйная обработка, Анодированный матовый черный, Доработка, Гальваника, Пассивный залог, Окраска распылением/порошковое покрытие | ±0,1%—±0,3% | Легкий материал, быстрое рассеивание тепла, хорошая электро- и теплопроводность | Удаление опоры после печати — хлопотное дело, неровная поверхность, требуется вторичная обработка для обеспечения высокой точности | Прототипы, автомобилестроение, медицина, цифровая электроника, игрушки, механическое оборудование, аэрокосмическая отрасль, и т. д.. | 400*400*390мм |
| Нержавеющая сталь | 316L/304L/17-4/347 | Металлический порошок | Пескоструйная обработка, Доработка, Гальваника, Пассивный залог, Окраска распылением/порошковое покрытие | Устойчивый к ржавчине, отличная коррозионная стойкость, идеально подходит для создания эффекта зеркального блеска | |||||
| Титановый сплав | TC4/TA1 | Металлический порошок | Пескоструйная обработка, Доработка, Окраска распылением/порошковое покрытие | Высокая прочность при низкой плотности, хорошие механические свойства, прочность и коррозионная стойкость | 420*225*260мм | ||||
| Сталь | CX(S136) | Металлический порошок | Пескоструйная обработка, Термообработка | Высокая прочность и хорошая термостойкость | Неровная поверхность, требует дополнительной обработки | Пластик, литье под давлением, Производство форм для обуви и других форм | 400*400*390мм | ||
| 1.2709(MS1/H13) | Металлический порошок | Высокая прочность и хорошая термостойкость | |||||||
| Никель – на основе суперсплавов | GH4169/625/3128 | Металлический порошок | Горячее изостатическое прессование (HIP) , обработка раствором и выдержка, механическая обработка | Превосходная высокотемпературная прочность (>800°C) Отличная стойкость к окислению/коррозии Настраиваемое γ′-преципитационное упрочнение Большая свобода проектирования сложных геометрий | Высокая чувствительность к трещинам, Требуется строгий контроль параметров, Дорогая постобработка, Высокая стоимость порошка/реактивность | Аэрокосмическая отрасль, энергетика, высокотемпературные коррозионно-стойкие промышленные системы | 300*300*360мм |
| Технология 3D-печати металлом | SLM |
| Тип материала | Алюминиевый сплав |
| Сокращения | 6061/Alsi10mg/7075 |
| Статус материала | Металлический порошок |
| Общая постобработка | Пескоструйная обработка, Анодированный матовый черный, Доработка, Гальваника, Пассивный залог, Окраска распылением/порошковое покрытие |
| Диапазон допустимых отклонений | ±0,1%—±0,3% |
| Преимущества обработки | Легкий материал, быстрое рассеивание тепла, хорошая электро- и теплопроводность |
| Недостатки обработки | Удаление опоры после печати — хлопотное дело, неровная поверхность, требуется вторичная обработка для обеспечения высокой точности |
| Области применения | Прототипы, автомобилестроение, медицина, цифровая электроника, игрушки, механическое оборудование, аэрокосмическая отрасль, и т. д.. |
| Максимальный размер сборки | 400*400*390мм |
| Технология 3D-печати металлом | SLM |
| Тип материала | Нержавеющая сталь |
| Сокращения | 316L/304L/17-4/347 |
| Статус материала | Металлический порошок |
| Общая постобработка | Пескоструйная обработка, Доработка, Гальваника, Пассивный залог, Окраска распылением/порошковое покрытие |
| Диапазон допустимых отклонений | ±0,1%—±0,3% |
| Преимущества обработки | Устойчивый к ржавчине, отличная коррозионная стойкость, идеально подходит для создания эффекта зеркального блеска |
| Недостатки обработки | Удаление опоры после печати — хлопотное дело, неровная поверхность, требуется вторичная обработка для обеспечения высокой точности |
| Области применения | Прототипы, автомобилестроение, медицина, цифровая электроника, игрушки, механическое оборудование, аэрокосмическая отрасль, и т. д.. |
| Максимальный размер сборки | 400*400*390мм |
| Технология 3D-печати металлом | SLM |
| Тип материала | Титановый сплав |
| Сокращения | TC4/TA1 |
| Статус материала | Металлический порошок |
| Общая постобработка | Пескоструйная обработка, Доработка, Окраска распылением/порошковое покрытие |
| Диапазон допустимых отклонений | ±0,1%—±0,3% |
| Преимущества обработки | Высокая прочность при низкой плотности, хорошие механические свойства, прочность и коррозионная стойкость |
| Недостатки обработки | Удаление опоры после печати — хлопотное дело, неровная поверхность, требуется вторичная обработка для обеспечения высокой точности |
| Области применения | Прототипы, автомобилестроение, медицина, цифровая электроника, игрушки, механическое оборудование, аэрокосмическая отрасль, и т. д.. |
| Максимальный размер сборки | 420*225*260мм |
| Технология 3D-печати металлом | SLM |
| Тип материала | Сталь |
| Сокращения | CX(S136) |
| Статус материала | Металлический порошок |
| Общая постобработка | Пескоструйная обработка, Термообработка |
| Диапазон допустимых отклонений | ±0,1%—±0,3% |
| Преимущества обработки | Высокая прочность и хорошая термостойкость |
| Недостатки обработки | Неровная поверхность, требует дополнительной обработки |
| Области применения | Пластик, литье под давлением, Производство форм для обуви и других форм |
| Максимальный размер сборки | 400*400*390мм |
| Технология 3D-печати металлом | SLM |
| Тип материала | Сталь |
| Сокращения | 1.2709(MS1/H13) |
| Статус материала | Металлический порошок |
| Общая постобработка | Пескоструйная обработка, Термообработка |
| Диапазон допустимых отклонений | ±0,1%—±0,3% |
| Преимущества обработки | Высокая прочность и хорошая термостойкость |
| Недостатки обработки | Неровная поверхность, требует дополнительной обработки |
| Области применения | Пластик, литье под давлением, Производство форм для обуви и других форм |
| Максимальный размер сборки | 400*400*390мм |
| Технология 3D-печати металлом | SLM |
| Тип материала | Никель – на основе суперсплавов |
| Сокращения | GH4169/625/3128 |
| Статус материала | Металлический порошок |
| Общая постобработка | Горячее изостатическое прессование (HIP) , обработка раствором и выдержка, механическая обработка |
| Диапазон допустимых отклонений | ±0,1%—±0,3% |
| Преимущества обработки | Превосходная высокотемпературная прочность (>800°C) Отличная стойкость к окислению/коррозии Настраиваемое γ′-преципитационное упрочнение Большая свобода проектирования сложных геометрий |
| Недостатки обработки | Высокая чувствительность к трещинам, Требуется строгий контроль параметров, Дорогая постобработка, Высокая стоимость порошка/реактивность |
| Области применения | Аэрокосмическая отрасль, энергетика, высокотемпературные коррозионно-стойкие промышленные системы |
| Максимальный размер сборки | 300*300*360мм |
Дружеское напоминание от DT
I. Материалы для 3D-печати металлом, которые обычно используются для SLM в DT
- Алюминиевый сплав (AlSi10Mg)
- Нержавеющая сталь (347, 316L, 304L, 17-4 и многое другое)
- Сталь (CX, 1.2709)
- Титановый сплав (TC4)
II. Рекомендации по печати от DT
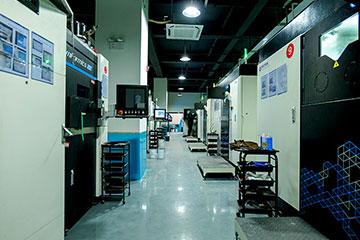
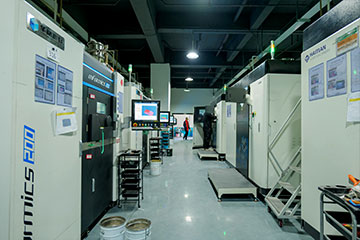
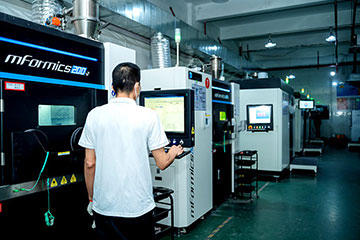
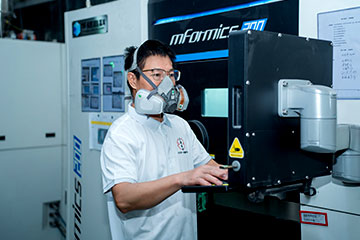
- Промышленные 3D-принтеры DT: Мощность составляет 500 Вт (двухлазерный).
- Толщина слоя печати: 0.03мм, 0.06мм, 0.09мм.
- Особенности естественной поверхности: Точечная коррозия (шероховатость поверхности: прибл.. Ra 16).
- Направление размещения: В целом, Расположение на плоской поверхности или под углом 45° обеспечивает лучшее качество печати.
- Допустимые отклонения при печати: Для продуктов размером 50 мм или меньше, Допуск при печати составляет примерно ±0,2 мм. Для крупногабаритных товаров, Допуски на печать будут определены на основе чертежей.
- Примечание: Толщина стенки, ширина канавки, глубина канавки, структурное согласование, и размер шрифта которые меньше 0,5 мм не гарантируется, что текст будет пригодным для печати.
- Примечание: Диаметр отверстия не должен быть меньше 0,8 мм. В целом, диаметр отверстия после печати уменьшится примерно на 0,2 мм.
- Примечание: Для тем (включая внутреннюю и внешнюю резьбу), Рекомендуется набирать текст с помощью сенсорного ввода, а не печатать буквами.
- Последующая обработка материалов для 3D-печати металлом: Как и в традиционных материалах, Эти материалы могут подвергаться дальнейшей обработке.
- Для сборочных узлов: Не забудь предоставить сборочные чертежи. Детали будут собраны перед отправкой. Если такого напоминания нет, Мы не несем ответственности за сборку.
- Примечание: Для продуктов с зазорами при сборке, односторонний допуск 0,15 мм обязательно будь сдержан.
- Примечание: Для деталей, требующих высокоточной сборки на месте (например, отверстия под подшипники, диаметры, или позиции по сборке плоских изделий), припуски на механическую обработку обязательно забронировать заранее, а затем детали нужно соединить с помощью вторичной обработки.
- Примечание: После высокотемпературного спекания при 3D-печати из металла, некоторые тонкие детали, тонкостенные детали, а структуры, похожие на ракушки, могут деформироваться. Преимущество 3D-печати по металлу заключается в изготовлении деталей со сложной структурой, хотя его точность и качество поверхности уступают тем, что достигаются при обработке на станках с ЧПУ.
- Примечание: Для продуктов, требующих вторичной переработки, мы обязательно уточни у клиента, включены ли в 3D-чертеж припуски. Если надбавки не были учтены, Нам нужно связаться с инженерным отделом или сделать пометку в производственном заказе: Учитывай возможную вторичную обработку текста обязательно проверь текст перед печатью.